
Seisokki on mikä tahansa aika, jolloin tuotantolaite ei ole työn käytettävissä. Hyödyllinen kysymys on, oliko pysähdys suunniteltu vai ei. Suunniteltu seisokki suojaa linjaa, koska se tekee tilaa huollolle, päivityksille, tarkastuksille ja tuotteenvaihdoille. Suunnittelematon seisokki katkaisee linjan ja pakottaa väen reagoimaan samalla kun tuotantotavoitteet karkaavat.
Tämä opas keskittyy suunniteltuun seisokkiin, mutta alkaa vertailusta, koska molemmat vaikuttavat OEE:hen, aikataulun pitävyyteen ja asiakkaalle annettuihin lupauksiin.
Tee tiivistelmä tekoälyllä
Suunniteltu ja suunnittelematon seisokki: mitä eroa
Suunniteltu seisokki on tietoinen, aikataulutettu pysähdys. Suunnittelematon seisokki on yllättävä pysähdys, jonka takana on rikkoontuminen, materiaaliongelma, sähkökatko tai muu häiriö. Suunnitellun seisokin aikana tehdään tyypillisesti ennakoivaa kunnossapitoa eli vaihdetaan kuluneet osat ennen kuin ne pettävät, päivitetään laitteita eli asennetaan uutta ohjelmistoa tai laitteistoa, tehdään laatutarkastuksia ja ajetaan tuotteenvaihtoja ajojen välillä.
| Merkintä | Mihin sitä käytetään | Esimerkkejä |
|---|---|---|
| Suunniteltu | Lakisääteinen tai etukäteen sovittu aikamenetys | Ruokatauko, lakisääteinen lepotauko |
| Suunnittelematon | Kaikki mikä katkaisee tuotannon kulun tai kestää sovittua kauemmin | Työkalunvaihto, siivous sovitun ikkunan ulkopuolella, tuotteenvaihto, palaveri, materiaalin odottaminen, kiireellinen korjaus |
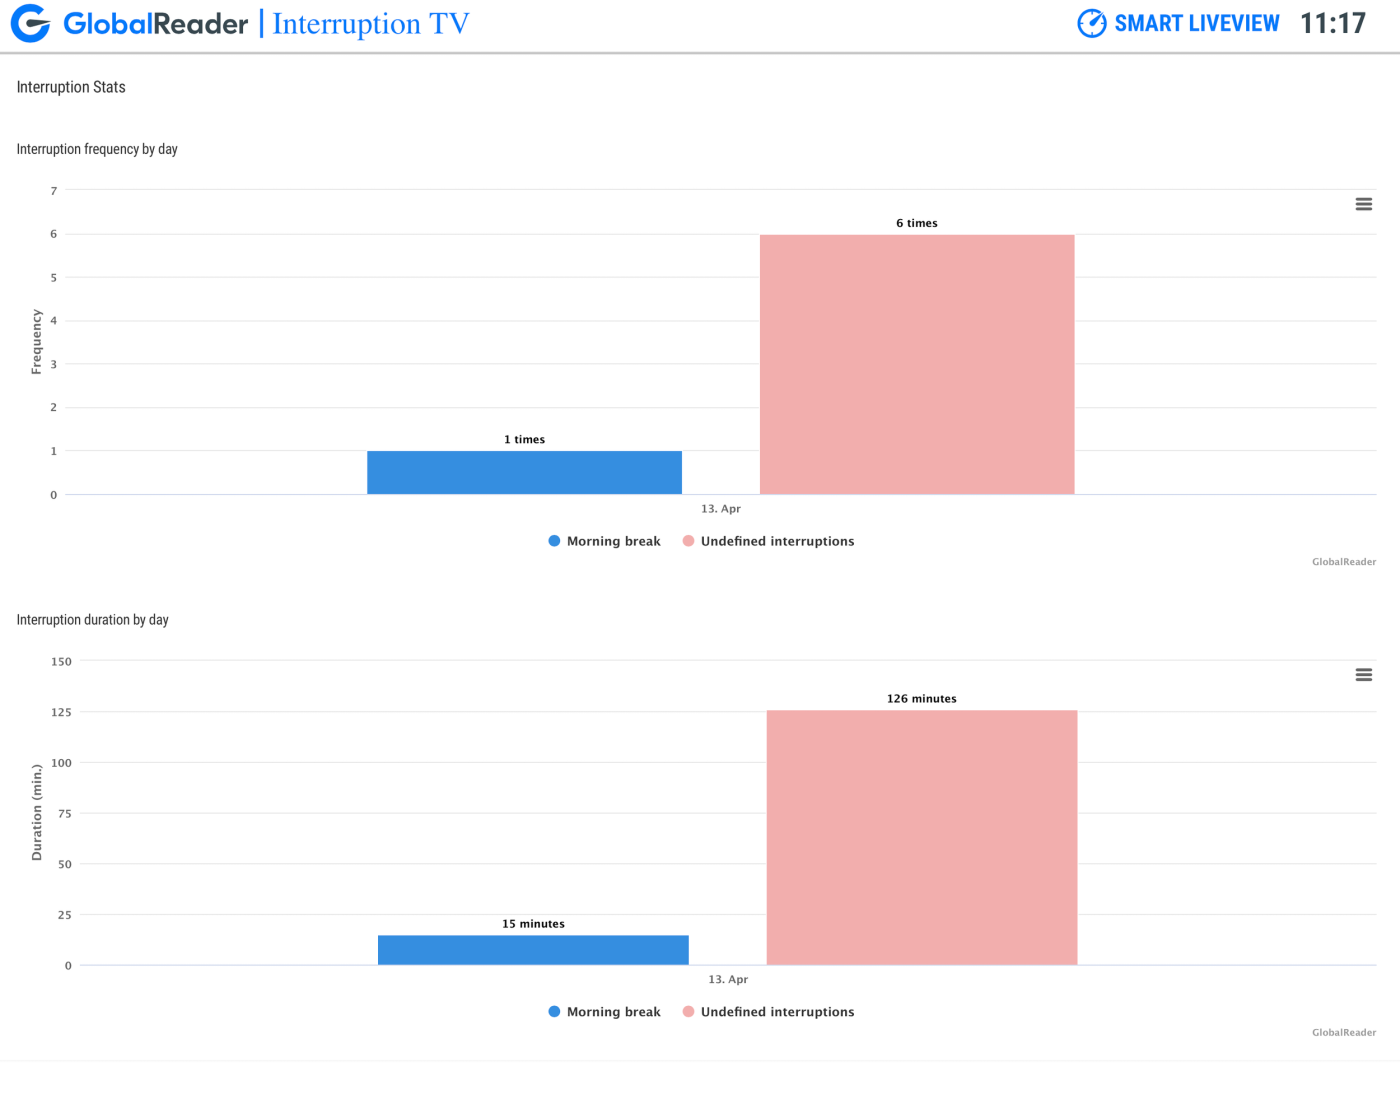
Mikä suunniteltu seisokki on
Suunniteltu seisokki tarkoittaa sitä, että laite otetaan tarkoituksella pois tuotannosta huoltoa, päivitystä, testausta, korjausta, tarkastusta tai tuotteenvaihtoa varten.
Koska pysähdys on sovittu etukäteen, päätät itse milloin se osuu, keitä siihen tarvitaan ja minkä pitää olla valmiina ennen kuin tuotanto pysähtyy.
Tavallisia esimerkkejä suunnitellusta seisokista:
Ennakoiva kunnossapito: kuluneet osat vaihdetaan ennen kuin ne pettävät kesken tuotannon.
Laitepäivitykset: asennetaan uutta laitteistoa, ohjelmistoa tai parannuksia koneeseen.
Laatutarkastukset: koneet, työkalut tai asetukset tarkistetaan ennen kuin virheitä alkaa syntyä.
Tuotteenvaihdot: linja vaihdetaan tuotteesta, formaatista tai erästä toiseen.
Suunniteltukin seisokki vie tuotantoaikaa, joten sitä pitää mitata ja parantaa. Venynyt suunniteltu pysähdys luo saman paineen kuin yllättävä rikkoontuminen.
Onko suunniteltu ja aikataulutettu seisokki sama asia
On. Tuotannossa suunniteltu ja aikataulutettu seisokki tarkoittavat yleensä samaa: pysähdystä, joka tiedetään ennen kuin tuotanto katkeaa. Ero on sanamuodossa. Aikataulutettu seisokki viittaa kalenteriin varattuun paikkaan, suunniteltu seisokki taas keskeytyksen syyhyn ja siihen valmistautumiseen.
Ota esimerkiksi sunnuntain huoltoikkuna. Se on aikataulutettu seisokki, koska sille on varattu aika. Se on suunniteltu seisokki, koska tiimi valmisteli etukäteen työn, varaosat, väen, turvallisuustarkastukset ja käynnistysvaiheet.
Jos pysähdystä ei ole valmisteltu eikä kirjattu selvästi, älä piilota sitä aikataulutetun seisokin alle. Käsittele ylitykset erikseen, jotta tiimi näkee mikä venyi ja miksi.
Miksi suunniteltu seisokki on tehtaalle tärkeä
Suunniteltu seisokki estää sen, että huolto, siivous, vaihdot ja tarkastukset muuttuvat yllättäviksi tuotantomenetyksiksi. Idea on valita pysähdys, valmistautua siihen ja käynnistää ajallaan. Huolto, siivous ja vaihdot on tehtävä joka tapauksessa, joten kysymys on vain siitä, tapahtuvatko ne tehtaan aikataulussa vai koneen.
Suunniteltu seisokki antaa hallitun ikkunan, jossa tiimi voi:
Ennaltaehkäistä rikkoontumiset: kunnossapito ehtii vaihtaa kuluneet osat ennen kuin rikkoontuminen pysäyttää linjan.
Suojata tuotantomäärää: tuotanto aikatauluttaa työt pysähdyksen ympärille sen sijaan että reagoisi kesken vuoron.
Parantaa turvallisuutta: teknikko tekee työn oikeilla erotuksilla, työkaluilla ja ohjeilla.
Parantaa suunnittelua: päällikkö vertaa suunniteltua kestoa toteutuneeseen ja korjaa toistuvat ylitykset.
Hyvä suunniteltu seisokki ei tarkoita menetetyn ajan hyväksymistä. Se tarkoittaa, että tiedetään mitkä pysähdykset ovat välttämättömiä, kuinka kauan niiden pitäisi kestää ja onko tehdas menossa parempaan suuntaan.
Mikä suunnittelematon seisokki on
Suunnittelematon seisokki on mikä tahansa tuotannon pysähdys aikataulun ulkopuolella. Linjan pitäisi käydä, mutta jokin estää työn jatkumisen.
Suunnittelemattomaan seisokkiin kuuluvat esimerkiksi:
Rikkoontumiset: kone, työkalu tai komponentti pettää kesken tuotannon.
Mikropysähdykset: lyhyet pysähdykset toistuvat niin usein, että tuotanto laskee, vaikka kukaan ei kirjaa niitä ylös.
Materiaalin odottaminen: operaattori on valmis, mutta osat, pakkaukset, lavat tai raaka-aine puuttuvat.
Puuttuva operaattori: kone olisi käytettävissä, mutta oikea ihminen ei ole työpisteellä.
Myöhäinen reagointi: pysähdys tapahtuu, mutta kunnossapito, esimies tai tuki ehtii paikalle liian myöhään.
Vahinko syntyy pysähdyksen ja reagoinnin välisestä viiveestä. Jos syy kirjataan vasta vuoron jälkeen, datasta tulee helposti arvaus.
Se ikävä salaisuus: suunniteltu seisokki, joka ei ole suunniteltu
Osa suunnitelluista seisokeista tuottaa saman näkyvyysongelman kuin suunnittelemattomat. Huoltopysähdys, jonka pitäisi kestää puolestatoista kahteen tuntiin, venyy neljään tuntiin, kun kukaan ei mittaa suunniteltua pysähdystä kunnolla.
Ylitys ei yleensä johdu yhdestä isosta virheestä. Se kertyy pienistä aukoista ennen pysähdystä, sen aikana ja sen jälkeen:
Lähtötaso puuttuu: tiimi tietää aikataulutetun ajan mutta ei normaalia toteutunutta aikaa.
Heikko tiedonvaihto: tuotanto ja kunnossapito eivät ole samaa mieltä siitä, minkä pitää olla valmista ennen käynnistystä.
Osat ja työkalut eivät ole valmiina: teknikon aika kuluu sellaisen etsimiseen, minkä olisi pitänyt olla esillä.
Siivous ja asetus menevät sekaisin: tiimi ei näe kumpi työvaihe viiveen aiheutti.
Operaattori kirjaa myöhässä: tapahtuma merkitään jälkikäteen, joten syykoodi jää epämääräiseksi.
Juuri siksi suunnitellun ja toteutuneen vertailu merkitsee. Jos kunnossapito sanoo pysähdyksen olleen aikataulutettu ja tuotanto sanoo menettäneensä tuotantoa, molemmat tarvitsevat saman aikajanan ennen kuin asiaa voi parantaa.
Datan keruu tarkkaa laskentaa varten
Käsin tehty seuranta kelpaa lähtökohdaksi, kunhan tapa pysyy samana vuorosta toiseen.
Sekuntikellomenetelmä: kirjaa jokaisen suunnitellun pysähdyksen alku ja loppu, ja laske minuutit yhteen.
Vähennysmenetelmä: vähennä toteutunut ajoaika suunnitellusta tuotantoajasta, niin saat kokonaisseisokin.
Syykoodimenetelmä: kirjaa pysähdyksen tyyppi, syy, kone, tilaus, operaattori ja käynnistysaika.
Paperin ja taulukkolaskennan ongelma on viive. Operaattori kirjaa seisokin usein vasta kun tuotanto on jo käynnistynyt uudelleen, jolloin suunnitellut pysähdykset, ylitykset ja suunnittelemattomat rikkoontumiset on vaikea erottaa toisistaan. Eletään teollisuus 4.0:n aikaa, ja tehtaan kannattaa ottaa käyttöön kunnollinen seisokkien seurantaohjelmisto, joka helpottaa arkea.
Suunnitellun ja suunnittelemattoman erottaminen laskennassa
Suunnitellut pysähdykset, kuten tuotteenvaihdot, tauot, suunniteltu kunnossapito ja siivous, jätetään usein seisokkilaskennan ulkopuolelle ja hyväksytään väistämättöminä menetyksinä.
Alasajot, olivat ne aikataulutettuja tai eivät, voivat viedä yhdestä kymmeneen prosenttia käytettävissä olevasta tuotantoajasta.
Olemme sanoneet sen ennenkin ja sanomme vastakin: sitä ei voi mitata, mitä ei näe. Näkeminen taas vaatii koko tiimin, käytännössä muutoksen siinä miten tehtaassa toimitaan.
Näin suunniteltu seisokki optimoidaan
Kolme asiaa pitää saada tasapainoon: pysähdysten ajoitus niin että tuotanto kärsii vähiten, huomion kohdistaminen tärkeimpiin laitteisiin ja todellisen suoritusdatan käyttö sen päättämiseen, kuinka kauan huollon pitäisi kestää. Kun tämä on kohdallaan, tulipalojen sammuttaminen vaihtuu ennakoivaan kunnossapitoon, joka oikeasti estää kalliit rikkoontumiset. Työ on samalla turvallisempaa, koska teknikot eivät tee hätäkorjauksia paineen alla.
Käytännössä optimointi tarkoittaa huollon ajoittamista hiljaisiin tunteihin, vaikuttavimpien laitteiden priorisointia ja reaaliaikaisen datan käyttöä kunkin pysähdyksen oikean keston määrittämiseen.
Priorisoi laitteet vaikutuksen mukaan
Kaikki laitteet eivät ansaitse samaa huomiota. Aloita pullonkaulakoneista, jotka rajoittavat koko läpimenoa, ja siirry sitten kriittisiin laitteisiin, joiden pettäminen pysäyttää kaiken kerralla. Jos CNC-kone hajoaa, koko tuotantolinja seisoo. Jos toissijainen kuljetin menee epäkuntoon, työ voidaan usein ohjata sen ohi.
Käytä tuotannon virtausdataa ketjuvaikutusten ymmärtämiseen. Kun yksi kone pettää, mitkä myöhemmät vaiheet jäävät ilman työtä? Siitä syntyy kriittisyysjärjestys. Kohdista kunnossapidon resurssit ja varaosavarasto sen mukaan, jotta kriittisimmän koneen osat ja osaajat ovat saatavilla ensimmäisinä. GlobalReaderin OEE-seuranta näyttää tarkalleen, millä koneilla seisokit maksavat eniten ja missä suorituskykyä menetetään, joten prioriteetteja ei tarvitse arvata.
Priorisoi siis kunnossapito tuotantovaikutuksen mukaan: ensin pullonkaulakoneet ja kriittiset laitteet, jotka vaikuttavat koko läpimenoon ja aiheuttavat pettäessään kalleimmat katkot.
Käännä suunniteltu seisokki eduksesi
Käytä reaaliaikaista dataa oikean keston määrittämiseen
Lopeta huollon ajoittaminen mielivaltaisin kalenterivälein. Reaaliaikainen seuranta kertoo, milloin laite oikeasti tarvitsee huomiota: suorituskyvyn heikkeneminen, tärinä, poikkeavat lämpötilat tai jaksoajan hidas kasvu. Jos kone käy yhä 98 %:n teholla optimiin nähden, sitä ei tarvitse vielä pysäyttää.
Ennakoiva analytiikka auttaa arvioimaan, kuinka kauan huolto todella kestää. Historiatieto vastaavista korjauksista kertoo, että laakerin vaihto vie tyypillisesti neljä tuntia eikä sitä kahdeksan tunnin puskuria, joka aikatauluun on tapana varata. Samasta datasta näkee myös, mitkä huoltotyöt ylittävät arvionsa järjestelmällisesti, jolloin arviota voi korjata.
GlobalReaderin kaltaisessa yhtenäisessä järjestelmässä kunnossapidon ominaisuudet ovat mukana, tai OEE-data kytketään kumppaniemme kunnossapitojärjestelmään. Kun suorituskyky laskee raja-arvon alle, järjestelmä merkitsee laitteen seuraavaan vapaaseen huoltoikkunaan ja ehdottaa kestoa aiempien töiden perusteella. Arvailu jää pois, eikä huolto osu liian aikaisin, jolloin kapasiteettia hukataan, eikä liian myöhään, jolloin riskinä on rikkoontuminen.
Reaaliaikainen tuotantodata paljastaa laitteiden todellisen käyttäytymisen ja huoltotarpeen. Huollolle voi silloin laskea tarkan keston ilman ylimääräistä puskuria, joka venyttää seisokkia turhaan.
Suunnittelemattoman seisokin vähentäminen alkaa syystä
Suunnittelemattoman seisokin vähentäminen alkaa siitä, että syy kirjataan lähteellä. Operaattorilla pitää olla yksinkertainen tapa merkitä, miksi tuotanto pysähtyi, silloin kun tapahtuma on tuore. Älä odota vuoron loppuun ja pyydä ihmisiä muistamaan, mitä tapahtui. Silloin seisokkianalyysistä tulee arvailua.
Pidä tämä vaihe yksinkertaisena:
Pysähdys kirjautuu automaattisesti: koneen tilatieto kertoo, milloin tuotanto pysähtyi ja kuinka kauan menetys kesti.
Syy kysytään heti: operaattorin kirjaus tuo puuttuvan taustan, kuten tukoksen, materiaaliongelman, asetuksen viiveen tai kunnossapidon odottamisen.
Kuvio katsotaan myöhemmin: tuotanto ja kunnossapito näkevät toistuvat menetykset ilman kiistaa siitä, kenen luvut ovat oikein.
Tässä vaiheessa se riittää. Syykoodien, kunnossapitostrategian ja seisokkien vähentämisen yksityiskohdat kuuluvat omiin seisokkianalyysin osioihinsa.
Mitä tehdään suunnitellun seisokin jälkeen
Huoltotyö on valmis vasta kun kone todistaa käyvänsä odotetusti. Käytä ensimmäinen käynnistys siihen, että varmistat tuotannon, keräät operaattorin palautteen ja tarkistat, vähensikö suunniteltu seisokki tulevia menetyksiä.
Testaa ennen täyttä tuotantoa
Älä käännä virtaa päälle ja toivo parasta. Aja järjestelmälliset testit, jotka vastaavat tehtyä huoltoa. Jos vaihdoit laakerin, tarkista tärinätaso ja lämpötila. Jos päivitit PLC-ohjelmiston, varmista että automaattiset sekvenssit suoritetaan oikein. Vertaa tuloksia lähtötason mittareihin ja laitevalmistajan määrittelyihin.
Operaattori huomaa, kun jokin tuntuu väärältä, vaikka luvut näyttäisivät hyviltä. Rakenna yksinkertainen tapa, jolla koneen käyttäjä ilmoittaa poikkeavasta äänestä, tärinästä, lämpötilan muutoksesta tai jaksoajan vaihtelusta ensimmäisen ajon aikana. GlobalReaderin kaltaisessa keskitetyssä järjestelmässä palaute kirjataan suoraan OEE-datan viereen, jolloin useamman huollon jälkeen kuviot alkavat näkyä.
Mittaa vaikutus ja tuotto
Seuraa samoja mittareita ennen suunniteltua seisokkia ja sen jälkeen, niin näet mitä huoltoinvestointi tuotti. Aloita huoltoa edeltävän viikon OEE-lukemasta ja mittaa sitten seuraavan viikon OEE. Jos laakerin vaihto nosti käytettävyyden 82 prosentista 91 prosenttiin, kyseessä on yhdeksän prosenttiyksikön parannus, jonka voi muuttaa lisätuotannoksi. OEE-laskentaan on oma kattava oppaansa.
Suunnittelemattoman seisokin osuus kertoo, estääkö suunniteltu kunnossapito rikkoontumisia oikeasti. Laske se jakamalla suunnittelemattomat seisokkitunnit kaikilla seisokkitunneilla. Jos suhde putoaa 40 prosentista 25 prosenttiin kuntoon perustuvan kunnossapidon käyttöönoton jälkeen, hätäkorjaukset ovat vähentyneet selvästi.
Älä unohda rahaa. Laske kapasiteettihyöty kertomalla OEE:n parannus tuotannon arvolla tunnissa. 5 %:n nousu OEE:ssä linjalla, joka tuottaa 500 euron arvosta tavaraa tunnissa, tarkoittaa 25 euroa tunnissa takaisin saatua kapasiteettia. Vuositasolla summa on iso. Seuraa myös käyttöpääomaa, sillä luotettavampi laitekanta tarkoittaa pienempää varmuusvarastoa.
Aiheesta laajemmin kertoo tämä seisokkeja käsittelevä artikkeli.
Optimoi suunniteltu seisokki GlobalReaderin OEE-ohjelmistolla
GlobalReaderin OEE-ohjelmisto poistaa arvailun suunnitellun seisokin ajoituksesta. Kiinteiden huoltokalenterien ja mutun tilalle tulee reaaliaikainen tuotantodata, joka kertoo tarkalleen milloin laite tarvitsee huomiota ja milloin pysähdys haittaa tuotantoa vähiten.
Järjestelmä seuraa koneiden suoritusta jatkuvasti ja kirjaa käytettävyyden, nopeuden ja laadun. Huoltoa suunnitellessa näet, missä tuotantoikkunassa tilauskanta on ohuin ja mitkä vuorot käyvät tyypillisesti vajaalla. Pysähdyksen voi siis ajoittaa luonnolliseen väliin sen sijaan että se katkaisisi arvokkaan ajon. Sama huoltotyö maksaa tuotannolle vähemmän, kun se osuu hiljaiseen hetkeen eikä kiireisimmän tilauksen keskelle.
Katso työnkulku itse
Kokeile maksutonta demoa ja katso seisokkien seurantaa esimerkkidatalla. Mitään ei tarvitse sitoutua maksamaan. Kirjaudu Google-tunnuksella tai luo maksuton tili ja käy kierros läpi.