
Mitä laatu tehtaassasi maksaa, kun mukaan lasketaan hylyt, uudelleentyö, tarkastukset ja takuukorjaukset? Tuotanto- ja laatupäällikkö painivat saman kysymyssarjan kanssa viikosta toiseen: mittaammeko laatua, miksi mittaamme, miten mittaamme ja mitä kerätyllä datalla tehdään.
Laadun kustannus (Cost of Quality, COQ) on menetelmä, jolla lasketaan euroiksi kaikki se, minkä tehdas käyttää varmistaakseen että tuote täyttää vaatimukset, ja se mitä poikkeamien selvittely maksaa. Kustannukset jakautuvat kolmeen ryhmään:
Ennaltaehkäisyn kustannukset, kuten koneiden kalibrointi, operaattoreiden koulutus, ennakoivan kunnossapidon ohjelmat ja prosessisuunnittelun parannukset, jotka pysäyttävät virheen ennen kuin se syntyy.
Arvioinnin kustannukset, joihin kuuluvat linjalla tehtävät tarkastukset, linjan päässä tehtävät testit, laatuauditoinnit ja se työaika, joka kuluu vaatimustenmukaisuuden mittaamiseen ja kirjaamiseen.
Virhekustannukset, jotka jakautuvat kahtia:
sisäiset virheet (hylky, uudelleentyö, suunnittelemattomat seisokit ja viallisen materiaalin hävittäminen), ja
ulkoiset virheet (takuukorjaukset, asiakaspalautukset, huoltokäynnit asiakkaan luona ja maineen kärsimisestä johtuva menetetty myynti).
Kun COQ mitataan tuotantolattialla, näet tarkalleen mistä raha vuotaa: yhden koneen korkeasta hylkyprosentista, kokemattoman vuoron toistuvista asetusvirheistä tai kalliista palautuksista loppuasiakkaalta. Tällä datalla tuotannonsuunnittelija ja laatuinsinööri pystyvät vertaamaan kahta lukua keskenään: mitä lisäanturi tai viikoittainen huoltoikkuna maksaa, ja paljonko säästyy kun rikkoontumisia ja uudelleentyötä on vähemmän. Jokaisen parannuksen tuotto on silloin laskettavissa etukäteen.
Mittaatko laatua vai arvaatko sen
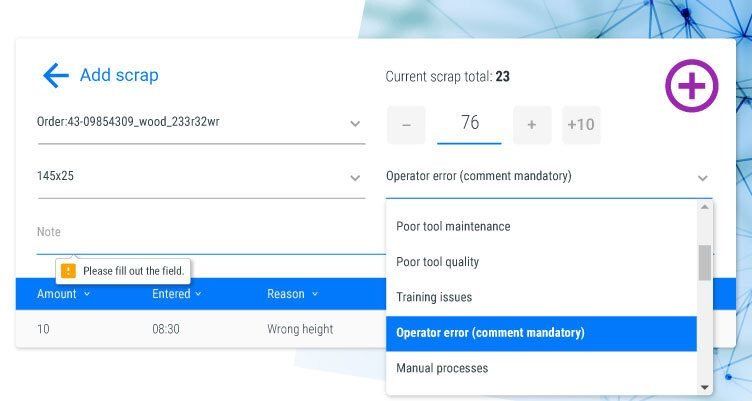
Laadun mittaus ei ole enää lisävaruste vaan yksi tuotannon perustuksista, jos tavoitteena on maailmanluokan suoritus. GlobalReaderin OEE-ratkaisussa jokainen valmistunut kappale arvioidaan heti tehtaasi omia laatukriteerejä vasten: mitat, toleranssit, pinnanlaatu tai vaikkapa sähköinen eheys. Anturit, koneisiin integroidut mittalaitteet ja operaattorin kuittaukset kirjautuvat samaan digitaaliseen tietueeseen, joten tiedät reaaliajassa, montako kappaletta meni tarkastuksesta läpi ja montako ei.
Hyvien ja huonojen kappaleiden laskeminen on vasta alku. MES-ympäristössä jokaisesta virheestä tallentuu myös tausta: minkä tyyppinen vika oli, millä koneella se syntyi ja millaisissa ajo-olosuhteissa. Käsin täytetyt tarkastuslistat jäävät pois, ja laatuluvuista katoaa arvailu.
Miksi laatua kannattaa mitata
Kyse ei ole kappaleiden laskemisesta vaan katteesta ja maineesta. 1,6 %:n virhetaso kuulostaa pieneltä, mutta jäljempänä olevan COQ-esimerkin mukaan se tarkoittaa lähes 2 %:n lisäystä tuotantokustannuksiin. Kate häviää sillä vauhdilla nopeasti. Kun laatua seurataan tarkasti, näet mitkä linjat, vuorot tai raaka-aine-erät tuottavat hylkyä ja uudelleentyötä, ja korjaukset voi kohdistaa sinne missä ne maksavat eniten.
Selkeä laatumittari on myös jatkuvan parantamisen edellytys. Kun virheiden syihin porautuu, vaihtelu vähenee, prosessit hioutuvat ja tekemisen taso nousee koko tehtaassa. Asiakas huomaa saman asian omasta päästään: vähemmän virheitä tarkoittaa vähemmän palautuksia ja reklamaatioita, ja luotettavuus avaa oven arvokkaampiin sopimuksiin.
Näin mittaus tapahtuu käytännössä
GlobalReaderin kaltaisessa nykyaikaisessa MES-ympäristössä laatu mitataan automaattisesti jokaisessa tuotantovaiheessa. Konenäkö tarkastaa kappaleet ajon aikana, operaattori saa näytölleen kehotteen käsin tehtävistä tarkastuksista ja älykkäät anturit kirjaavat jokaisen toleranssista poikkeavan arvon. Jokainen tapahtuma, oli se sitten hyväksytty, uudelleen tehtävä tai hylätty kappale, saa aikaleiman ja taustatiedot: koneen, operaattorin ja materiaalierän. Tieto siirtyy suoraan OEE-näkymään.
Ilman konenäköäkin pärjää. Operaattori kirjaa tarkastuksen tabletilta tai kosketusnäytöltä sekunneissa, jolloin paperilaput ja niiden puhtaaksikirjoituksessa syntyvät virheet jäävät pois. SPC-työkalujen eli tilastollisen prosessinohjauksen integraatio piirtää virhetrendit, valvontarajat ja suorituskykyindeksit ilman että MES:stä tarvitsee poistua.
Mitä kerätyllä laatudatalla tehdään
Kerätty laatudata on arvokasta vain siltä osin kuin se johtaa tekoihin. Aloita hälytyksistä: kun hylkyprosentti ylittää asetetun rajan, tieto menee kunnossapitoon tai prosessin omistajalle, joka ehtii puuttua asiaan ennen kuin hukka kasvaa. Vie sitten virheiden alkuperä tuotannonsuunnitteluun: jos yhden koneen uudelleentyö on kasvussa, siirrä kapasiteettia muualle tai ajoita ennakoiva huolto seuraavaan huoltoikkunaan.
Seuraava askel on juurisyyanalyysi. Hylkyprosentin koontinäkymästä poraudutaan yksittäisiin seisokkikoodeihin ja materiaalieriin, jotka virheiden takana ovat. Sen pohjalta tarkennetaan asetusohjeita, koulutetaan operaattoreita uudelleen tai muutetaan työkalunvaihdon järjestystä. Lopuksi jokaisen korjaavan toimen vaikutus katsotaan OEE- ja laatunäkymistä, jolloin parannus jää voimaan eikä valu takaisin vanhaan.
Huonon laadun hinta, esimerkkinä yksi tuote
Lasketaan yhden tuotteen COQ. Tehdas valmistaa tuotetta, jonka kustannukset ovat seuraavat:
Työkustannukset 10 €
Raaka-aine 10 €
Käyttöhyödykkeet (vesi, sähkö, lämpö ja vastaavat) 2 €
Muut valmistuskustannukset 3 €
YHTEENSÄ: 25 €
Kuukausituotanto on 40 000 kappaletta.
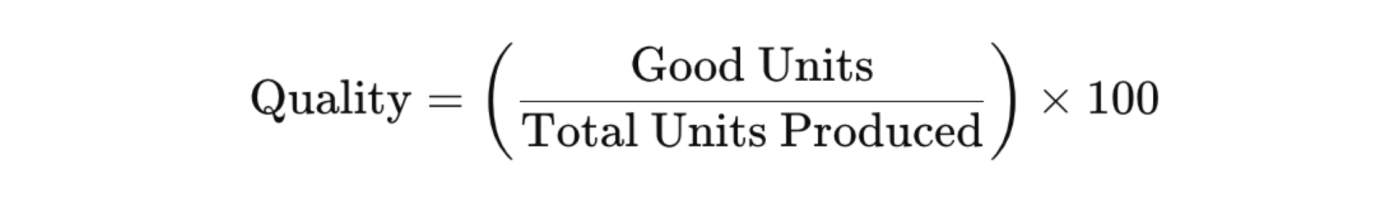
Tuotteen laatu on 98,4 %. Hyviä kappaleita syntyy siis 39 360 ja hylkyä 640. Kuukauden tilauskanta oli sekin 40 000 kappaletta, mistä seuraa kolme asiaa. Tilaukset eivät valmistuneet, eli asiakas sai toimituksensa myöhässä. Tuotannon piti valmistaa lisäksi 640 kappaletta ja niiden päälle vielä 11 kappaletta (640 × 1,6 %). Hylky piti kierrättää, ja se maksoi 5 € kappaleelta.
Odotettu tuotantokustannus 100 %:n laadulla on 40 000 × 25 € = 1 000 000 €. Toteutunut kustannus 98,4 %:n laadulla on (40 000 + 640 + 11) × 25 + (640 + 11) × 5 = 1 019 530 €. Koko erästä maksettiin siis 19 530 € eli 1,95 % odotettua enemmän.
Läpi menneiden 98,4 %:n osalta yhden tuotteen valmistus maksaa 25 €. Sen 1,6 %:n osalta, joka ei mennyt läpi, hinta lasketaan näin: kokonaiskustannuksesta vähennetään hyvien tuotteiden kustannus ja erotus jaetaan hylättyjen määrällä, eli (1 019 530 € - 984 000 €) / 640 = 55,52 €. Yli kaksinkertainen hinta siihen nähden, mitä yhden kappaleen piti maksaa.
Pyydä tarjous ILMAINEN DEMO