
Kyllä, tukkien tilavuuden voi mitata linjalla reaaliajassa. Haasteita on, mutta GlobalReaderilla mittaus onnistuu. Monessa puu- ja viilutehtaassa tuotantoa mitataan yhä kappaleina tai pyöräkuormaajan kourallisina, eikä kumpikaan kerro koko totuutta.
Yhdessä vuorossa linjan läpi menee 400 tukkia, seuraavassa 380. Paperilla vuorot näyttävät samalta, mutta kuutiometreinä ero voi olla suuri. Paksummat tukit, ohuemmat tukit tai vähän lyhyempi erä muuttavat todellista tuotosta. Kun tilavuus muuttuu, muuttuvat myös tuotannon suunnitelma, saanto ja OEE.
Tee tiivistelmä tekoälyllä
Todellinen ongelma: et tiedä, montako kuutiota linjalle menee
Törmäsimme ongelmaan, kun asiakkaamme tarvitsi reaaliaikaisen, tarkan ja numeroina esitetyn kuvan siitä, montako kuutiometriä koivutukkia tietyn tuotantolinjan läpi kulkee. Kyseessä on Thoms & Benato -viilulinja, jolle koivutukit tulevat valmiiksi kuorittuina ja jatkavat siitä hihnakuljettimella.
Näin useimmat tehtaat laskevat tilavuuden itse
Näkemämme perusteella tilanne on heikko. Ostettu raaka-aine tulee tehtaalle rekoilla. Tukit mitataan käsin mittanauhalla, osassa tehtaista puoliautomaattisella mittauslinjalla. Sen jälkeen ne lajitellaan pituuden tai koon mukaan ja pinotaan omille paikoilleen, ja juuri tässä vaiheessa erot yleensä syntyvät.
Montako tukkia tehtaalle tänään tai edellisessä vuorossa oikeasti tuli, sitä ei tiedetä. Tyypillisesti tehtaalla toimitaan näin:
Tukit ajetaan tukkikentältä tuotantolinjoille.
Joku mittaa otokselta läpimittoja, toinen tarkistaa keskipituuden.
Osa arvioi määrän pyöräkuormaajan kouran vetoisuudesta.
Luvut näppäillään käsin Exceliin.
ERP tekee omat oletuksensa joskus myöhemmin, kun inventaario tulee eteen.
Kun vihdoin tiedät, montako kuutiota linjan läpi meni, vuoro on jo ohi. Pahimmassa tapauksessa takana on viikkojen tai kuukausien vuorot. Reaaliaikainen kuutiomittaus poistaa tämän epävarmuuden.
Laskentamalli: mistä kuutiometri syntyy
Kuutiometrit lasketaan kolmesta suureesta, jotka mitataan reaaliajassa:
Läpimitta (D), jonka infrapunaverhot mittaavat.
Poikkileikkauksen korkeus ja muoto, jotka nekin saadaan infrapunaverhoilta. Niistä määritetään tukin poikkipinta-ala.
Pituus (L), joka lasketaan enkooderin kirjaamasta pyörimisnopeudesta ja tukin liikenopeudesta.
Tuloksesta tulee kuvaajaan oma datapisteensä, kuutiometri.
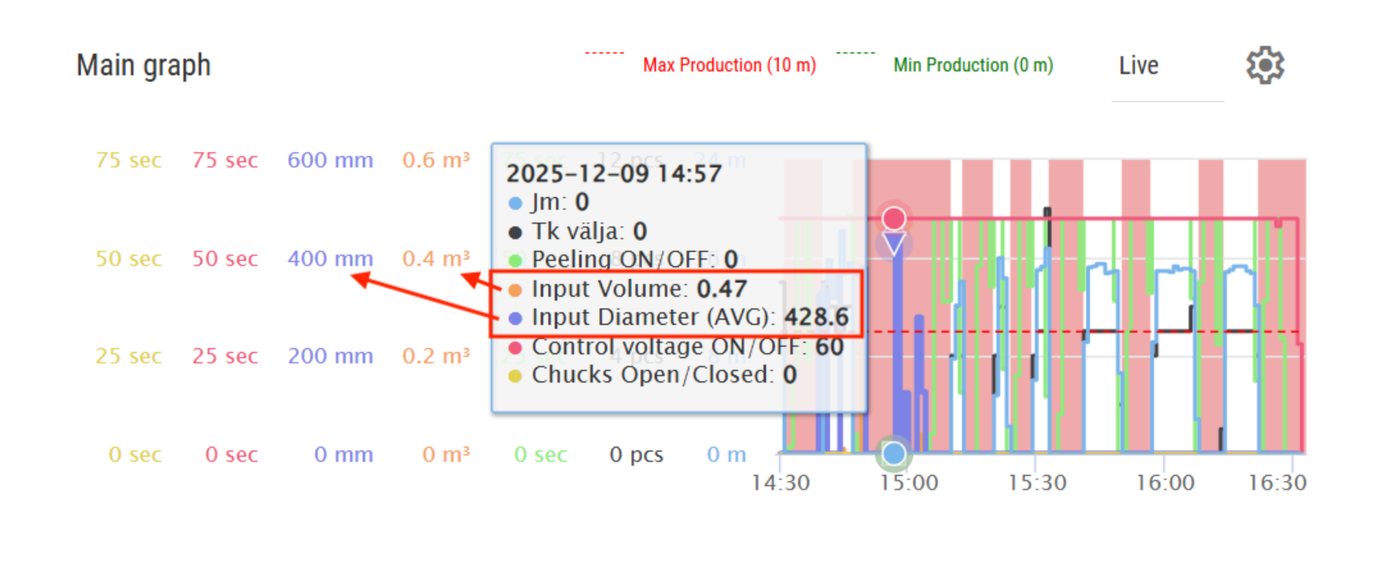
Pääkuvaaja
Kuvaaja näyttää kaksi asiaa:
koivutukkien kertyneen tilavuuden kuutiometreinä
tukkien keskiläpimitan, joka lasketaan jatkuvasti
Mitä kuljettimelle asennetaan
Sama menetelmä sopii useimpiin puutuoteyrityksiin, joiden raaka-aine on tukkia. Esimerkkiasennus on yllättävän yksinkertainen: kolme pääosaa, jotka kytketään GlobalReaderin laitteistoon.
Kuljettimen poikki asennetaan kaksi infrapunaverhoa. Kun tukki kulkee niiden läpi, verhot lukevat sen poikkileikkauksen ja tunnistavat läpimitan ja muodon millimetrien tarkkuudella.
Enkooderi mittaa samaan aikaan kuljettimen akselilta, kuinka paljon hihna liikkuu. Akselin kierroksista määritetään tukin pituus. Laite on kytketty Scoutboxin kolmanteen porttiin ja asetettu 500 pulssiin kierrosta kohti, joten järjestelmä tietää tarkalleen, kuinka pitkä matka verhojen läpi on kulkenut.
Scoutbox kokoaa signaalit yhteen. Reunalaitteena se käsittelee ne koneen vieressä, muuntaa ne heti kuutiometreiksi ja lähettää tilavuusdatan GlobalReader-alustalle reaaliajassa. Jokaisesta tukista tulee mitattu ja aikaleimattu datapiste, ja vuoron kertyneet kuutiot näkyvät näkymässä sitä mukaa kuin tukkeja kulkee verhojen läpi. Mitään ei näppäillä käsin eikä erillistä ohjelmistoa tarvita. Luku on valmis heti, eikä sitä tarvitse arvioida.
Näin enkooderi laskee tukin pituuden
Enkooderille asetetaan kiinteä pulssimäärä kierrosta kohti, esimerkiksi 500 pulssia. Yksi kierros vastaa tunnettua hihnan kulkumatkaa, joten pulssit voi muuntaa suoraan pituudeksi sitä mukaa kuin tukki kulkee antureiden alta. Kun infrapunaverhot ovat tunnistaneet poikkileikkauksen ja tukin pulssimäärä on tiedossa, järjestelmä johtaa tukin pituuden ja laskee tilavuuden automaattisesti.
Tilavuus lasketaan pätkä kerrallaan
Infrapunaverhot mittaavat läpimitan noin 10 cm:n välein. Tilavuus lasketaan lieriön peruskaavalla, jota sovelletaan tukkiin pätkä kerrallaan:
V = Σ Aᵢ × ΔLᵢ
Kaavassa Aᵢ on poikkipinta-ala kullakin mittausvälillä ja ΔLᵢ sitä vastaava pituuden lisäys. Tulos tallentuu sekä yksittäisen tukin datapisteeksi että vuoron kertyneeksi tilavuudeksi näkymään.
Mikä muuttuu, kun kuutiot näkyvät reaaliajassa
Kuten edellä kävi ilmi, tehtailla on vähän tai ei lainkaan näkyvyyttä siihen, paljonko materiaalia tulee tuotantolinjoille ja päätyy koneille asti. Tukkeja käyttävissä tehtaissa sekä viilu- ja vaneritehtaissa materiaalia häviää aivan liian usein jo ennen linjaa. Puu vaurioituu toistuvissa lajitteluissa ja siirroissa, osa tukeista on vaurioitunut jo saapuessaan ja päätyy hylkyyn, ja lisäksi koneet katkaisevat vääriä mittoja. Kaikesta tästä kertyy huomattava hävikki.
Kappalemäärään perustuva suorituskyky johtaa harhaan, kun raaka-aineen koko vaihtelee. Reaaliaikaisella tilavuusseurannalla suorituskyky lasketaan odotettua kuutiomäärää tunnissa vastaan, ja silloin se kuvaa todellista kapasiteettia.
Jos keskiläpimitta pienenee, myös seuraavien koneiden tuottavuus laskee, koska raaka-ainetta on fyysisesti vähemmän. Koneet tekevät täsmälleen samat liikkeet tukin läpimitasta riippumatta, mutta tuotosta syntyy eri määrä.
Yhden tukin käsittelyyn kuluu siis sama aika ja sama määrä liikkeitä, mutta kuutioita syntyy eri verran. Työtä tehdään yhtä paljon, ja tulos on huonompi. Käytettävyys pysyy samana, mutta suorituskyky muuttuu.
Kun kuutiot mitataan linjalla reaaliajassa, arki näyttää parhaimmillaan tältä:
Linja käy, mutta tuntikohtainen tilavuus putoaa. Näet sen heti.
Linjalle tulee ohuempia tukkeja, ja keskiläpimitta pienenee kuvaajassa samalla hetkellä.
Jos saanto ei vastaa sisään tullutta tilavuutta, ero näkyy saman vuoron aikana.
Tarkka mittaus yksinkertaisella laitteistolla
Tavallinen huoli on mittaustarkkuus.
Käytännössä infrapunaverhot mittaavat läpimitan teollisessa käytössä noin ±5 mm:n tarkkuudella, ja enkooderi mittaa pituuden kalibroidun akselin kierroksista. Yhdessä ne pitävät yksittäisen tukin vaihtelun pienenä, ja koko vuoron kertynyt tilavuus pysyy tyypillisesti noin ±1 %:n sisällä. Mitä pienempi läpimitta, sitä suurempi virhe: 15 cm:n tukilla virhe on 3,3 %, 45 cm:n tukilla 1,1 %.
Tämä on selvästi luotettavampaa kuin käsin tehdyt otosmittaukset ja paljon tarkempaa kuin kuormaajan kouraan perustuva arvio. Vielä tärkeämpää on, että mittaus on nopea ja tasalaatuinen. Tasalaatuisuus saa tuotannon luottamaan lukuihin, ja kun luvuihin luotetaan, päätökset syntyvät nopeammin.
Soikeat ja epäsäännölliset tukit
Kaksi infrapunaverhoa muodostaa tukin koko poikkileikkauksen profiilin yhden läpimittalinjan sijaan. Verhot lukevat useita säteitä kuljettimen koko leveydeltä, joten järjestelmä pystyy arvioimaan soikean tai hieman epäsäännöllisen tukin todellisen poikkipinta-alan ja käyttää sitä tilavuuden laskennassa. Tukeilla, jotka eivät ole pyöreitä, tämä on tarkempaa kuin yhdestä kohdasta mitattu läpimitta.
Kun tukit koskettavat toisiaan tai menevät päällekkäin
Jos tukit kulkevat hihnalla päät vastakkain, järjestelmä lukee ne yhdeksi ylipitkäksi tukiksi. Siksi kuljettimen ja syötön suunnittelulla on väliä: tukit on eroteltava niin, että niiden väliin jää rako ja jokainen tukki kirjautuu omaksi datapisteekseen. Useimmissa viilu- ja sahalinjojen kuljettimissa tukkien erottelu kuuluu jo vakiona suunnitteluun.
Infrapunaverho, 3D-laserkeilain vai konenäkö
3D-laserkeilain tai konenäköjärjestelmä pystyy rakentamaan tukista yksityiskohtaisen 3D-mallin. Ne ovat kuitenkin huomattavasti monimutkaisempia ja voivat olla yli 30 kertaa kalliimpia. Infrapunaverhot ovat yksinkertaisempi ja toimintavarma tapa, joka keskittyy poikkipinta-alaan ja pituuteen. Viilu- ja sahasovelluksissa se riittää siihen, että kertyneen tilavuuden tarkkuus on noin 1 ja 3 prosentin välillä. Useimmissa tuotannonseurannan käyttökohteissa verhojen ja enkooderin yhdistelmä osuu oikeaan kohtaan tarkkuuden, hinnan ja luotettavuuden välillä.
Missä hyöty on suurin
Sahalla kannattavuus ratkeaa kuutioissa. Jos varastoero putoaa 15 ja 20 prosentin välistä muutamaan prosenttiin, jo se yksin perustelee järjestelmän. Puuteollisuuden suurin huoli on, ettei raaka-aineen kulutusta pystytä kirjaamaan tarkasti joka kuukausi. Silloin varasto kirjataan arviolta tai tehdään aikaa vievä ja usein kallis inventaario, joka ostetaan palveluna ulkopuoliselta.
Kun jokainen sisään tuleva tukki mitataan samalla automaattisella tavalla, varastoero voi pudota korkeista kaksinumeroisista prosenteista muutamaan prosenttiin. Varastosaldot vakiintuvat, materiaalin suunnittelu paranee ja puuvaraston arvostus kirjanpidossa on paljon luotettavampi. Kalliita ulkopuolisia inventaarioita ei enää tarvita.
Toimittajien raaka-aineen laatuerot tulevat esiin, kun todellisia saantoja verrataan, ja se muuttaa sopimusneuvotteluja. Suunnittelija, joka aikatauluttaa tuotannon linjalle todella tulevien kuutioiden mukaan teoreettisten oletusten sijaan, saa tuotannosta ennustettavamman. Reaaliaikainen kuutiomittaus on siis enemmän kuin anturiasennus. Siitä tulee:
tuotannon ohjauksen työkalu
keino vertailla tukkien toimittajia
väline tuotannonsuunnittelun parantamiseen
tarkempi pohja OEE:lle.
Tilavuusdata kulkee samaan kokonaisuuteen kuin seisokkien seuranta, tuotannonsuunnittelu ja analytiikka. Kuutiot näkyvät siis samassa reaaliaikaisessa tehdasnäkymässä kuin kaikki muukin, ilman erillistä laskelmaa. Suurin hyöty syntyy siitä, että tehdas, joka ei ennen tiennyt tai tiesi vain suunnilleen, paljonko raaka-ainetta tuotantoon meni, näkee nyt tarkalleen, montako kuutiota linjoille meni.
Kuinka nopeasti mittaus maksaa itsensä takaisin
Investoinnin tuotto (ROI) syntyy pienemmästä varastoerosta, tarkemmasta saannon ja toimittajien seurannasta, paremmasta OEE:stä ja kapasiteetin käyttöasteesta sekä vähäisemmästä käsin mittaamisesta. Jo pieni raaka-ainehävikin pienennys tai muutama prosenttiyksikkö takaisin saatua kapasiteettia voi maksaa järjestelmän takaisin melko lyhyessä ajassa. Puu- ja viilutehtaissa pelkkä varastoero voi perustella koko investoinnin, jos se saadaan tyypillisestä 15 ja 20 prosentin tasosta muutamaan prosenttiin.
Tilavuusdata ERP-, MES- ja OEE-järjestelmiin
Scoutbox voi lähettää sekä kootun että tukkikohtaisen datan ERP-, MES- tai OEE-alustalle teollisuuden vakiintuneilla tiedonsiirtoprotokollilla tai rajapintojen kautta, esimerkiksi kuutiot vuoroittain, erittäin tai toimittajittain. Silloin suunnittelu, hankinta ja suorituskyvyn raportointi nojaavat koko tehtaassa samaan yhtenäiseen tilavuuslukuun.
Aloita tilavuuden mittaus omalla linjallasi
Ota yhteyttäUsein kysytyt kysymykset
Miten tilavuus mitataan reaaliajassa?
Voiko kuutiometrejä mitata tuotantolinjalla reaaliajassa?
Miksi kappalemäärä ei riitä viilutehtaalla ja sahalla?
Miten useimmat tehtaat laskevat tukkien tilavuuden nykyään?
Miten GlobalReader mittaa tukkien tilavuuden (m³) kuljettimella?
Mitä laitteita reaaliaikainen kuutiomittaus vaatii?
Kuinka tarkka kuutiomittaus on?
Miten mittaus vaikuttaa varaston tarkkuuteen ja arvostukseen?
Miten reaaliaikainen kuutiodata parantaa suorituskykyä ja OEE:tä?
Voiko tilavuusdatan liittää ERP-, MES- tai OEE-järjestelmään?
Mitä tapahtuu, jos tukit koskettavat toisiaan tai menevät päällekkäin hihnalla?
Kun tukit koskettavat toisiaan päistään, järjestelmä lukee ne yhtenä liian pitkänä tukkina. Siksi kuljettimen ja syötön suunnittelu on tärkeää: tukit pitää erotella omiksi kappaleikseen, jotta jokainen rekisteröityy omana mittauksenaan. Useimmissa viilu- ja sahalinjojen kuljetinjärjestelmissä erottelu kuuluu jo vakiosuunnitteluun.
Miten tämä eroaa 3D-laserskannauksesta tai kamerajärjestelmistä?
3D-laser- ja konenäköjärjestelmät rakentavat tukista yksityiskohtaisen mallin, mutta ovat selvästi monimutkaisempia ja voivat maksaa yli 30 kertaa enemmän. Infrapunaverhot ovat yksinkertaisempi ja kestävämpi ratkaisu, joka keskittyy poikkipinta-alaan ja pituuteen. Se riittää noin 1 ja 3 prosentin väliseen tarkkuuteen kertyneessä tilavuudessa viilu- ja sahatavarasovelluksissa. Useimmissa teollisissa seurantakohteissa verho ja enkooderi antavat oikean tasapainon tarkkuuden, hinnan ja luotettavuuden välillä.
Mikä on kuutiomittausjärjestelmän tyypillinen takaisinmaksuaika?
Takaisinmaksu syntyy varastoerojen pienenemisestä, tarkemmasta saannosta ja toimittajavalvonnasta, paremmasta OEE:stä ja kapasiteetin käytöstä sekä käsin tehtyjen mittausten vähenemisestä. Jo pieni raaka-ainehävikin lasku tai muutama prosenttiyksikkö takaisin saatua kapasiteettia maksaa järjestelmän takaisin verrattain nopeasti. Puu- ja viilutehtaissa jo pelkkä varastoeron pieneneminen tyypillisestä 15 ja 20 prosentin tasosta muutamaan prosenttiin voi oikeuttaa koko investoinnin.
Voiko tilavuusdatan yhdistää ERP-, MES- tai OEE-järjestelmään?
Kyllä. Scoutbox lähettää sekä koostettua että tukkikohtaista dataa, esimerkiksi kuutiot vuoroa, erää tai toimittajaa kohden, ERP-, MES- ja OEE-alustoille vakiintuneilla teollisuusprotokollilla tai rajapinnoilla. Näin suunnittelu, hankinta ja raportointi käyttävät samaa tilavuuslukua koko tehtaassa.