Kaizen tähendab jaapani keeles pidevat parendamist: väikesed muudatused, mis üksikuna ei paista, aga aja jooksul liidavad kokku millekski suureks.
Kaizeni mõte on kaasata kõik, juhtkonnast operaatorini. Ebatõhusust märkab kõige varem see, kes tööd teeb, ja kui tema ettepanek kuhugi ei jõua, jääb see märkamine kasutamata. Sellest tuleb ka meetodi teine pool: ühine vastutus, mitte ainult parem protsess.
Tee AI-ga kokkuvõte
Kaizen protsessi ülevaade
Kaizen järgib tavaliselt PDCA tsüklit ehk kindlate tegevuste kordamist:
Planeeri Plan. Leidke koht, mida parandada, ja tehke selge plaan.
Tegutse Do. Katsetage muudatust väikeses mahus.
Kontrolli Check. Mõõtke tulemust eesmärgi vastu.
Standardiseeri Act. Kinnistage õnnestunu standardiks ja planeerige järgmine ring.
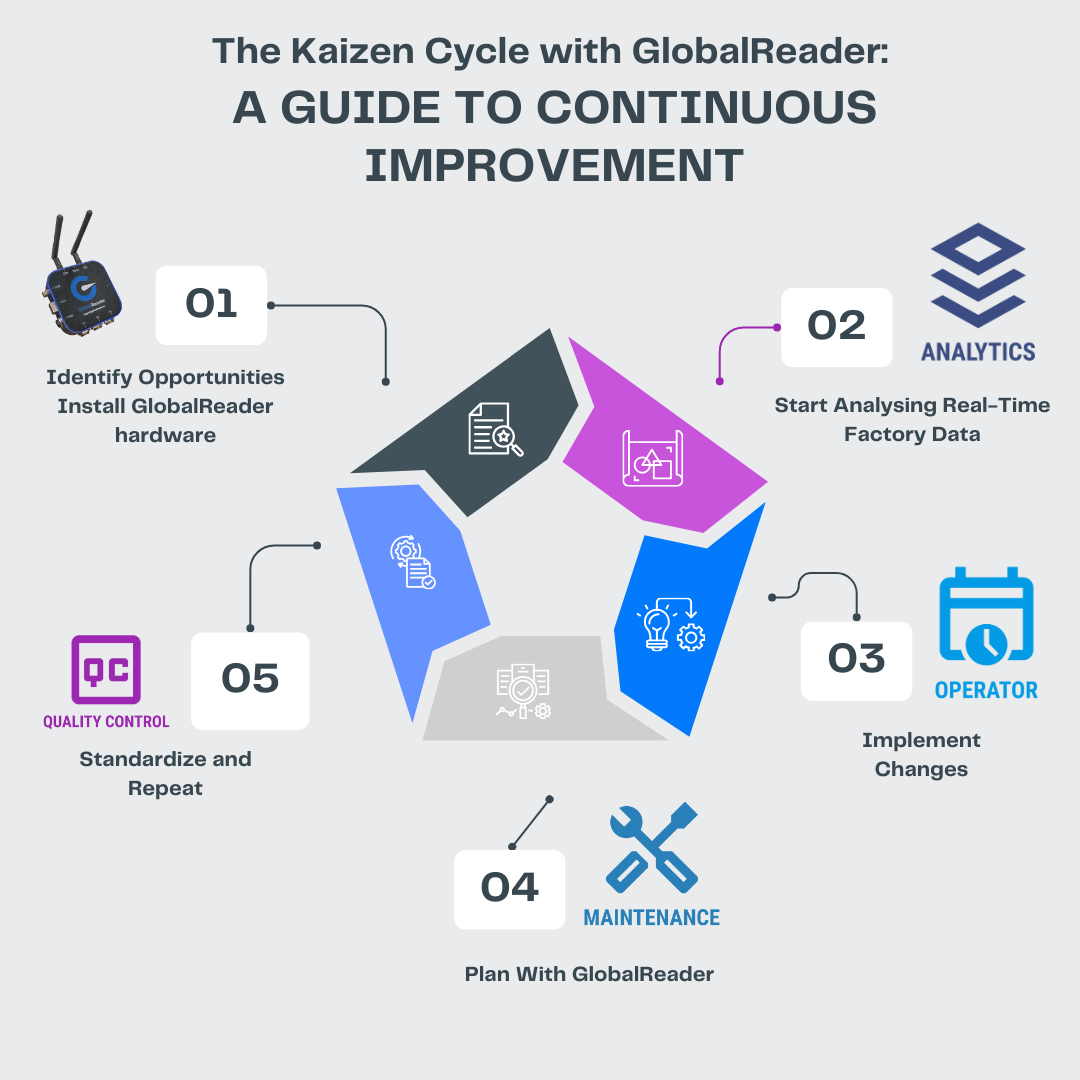
Pidev tagasiside ja tsükli kordamine hoiavad paranduse püsivana. Ilma selleta kipub muudatus paari kuuga tagasi vanasse rööpasse vajuma.
Kaizen ei ole 5S
Eestikeelses materjalis kohtab määratlust, mille järgi kaizen ongi viie s-i meetod. See ei pea paika. 5S on üks kaizeni tööriist, mitte kaizen ise. Kaizen on pideva parendamise mõtteviis; 5S on üks konkreetne võte, mida selle sees kasutatakse, nagu ka mitu teist.
5S. Töökoha korrastamine viies sammus: sortimine, korrastamine, puhastamine, standardimine ja säilitamine.
Muda. Jaapanikeelne sõna raiskamise kohta: tegevus, mis kulutab ressurssi, aga ei lisa kliendile väärtust.
Gemba. Päris koht, kus töö toimub. Gemba-kõnd tähendab, et probleemi minnakse vaatama tootmispinnale.
PDCA. Plan, Do, Check, Act, ülalpool lahti kirjutatud ring.
Viis korda „miks“. Juurpõhjuse leidmine, küsides sama probleemi kohta viis korda järjest „miks“.
Ükski neist ei ole kaizen. Need on võtted, mille abil kaizenit tehakse.
Kuidas kaizenit rakendada?
Enne kaizenit peab olema standard. Taiichi Ohno, Toyota tootmissüsteemi looja, ütles selle välja lühidalt: kaizenit ei saa olla ilma standardita.
Loogika on lihtne. Kui protsess kõigub vahetuste vahel, ei ole teada, kas parem tulemus tuli muudatusest või juhusest. Stabiilne ja korratav protsess annab lähtejoone. Pärast parandust uuendatakse standardit, et saadud parendused töösse jääks ja järgmine samm saaks selle pealt edasi minna.
Kaizenit tehakse sageli ka keskendunud töötubadena, mis kestavad umbes viis päeva. Meeskond analüüsib protsessi seal, kus töö päriselt toimub, katsetab uusi võtteid ja kinnistab need, mis töötavad.
Sellised nädalad annavad kiiret tulemust, eriti ümberseadistuse taolistes kohtades, kus kadu on suur ja muudatus käegakatsutav. Püsiv kasv tuleb aga igapäevasest kaizenist, mitte üksikutest nädalatest.
Kaizeni meetodi põhieelised
Vähem raiskamist ajas, materjalis ja vaevas.
Parem kvaliteet ja sellega koos rahulolevam klient.
Madalam kulu ja suurem tootlikkus.
Meeskond, kes on rohkem kaasatud, sest nende ettepanekuid arvestatakse ja kasutatakse.
Konkurentsieelis, mis tuleb pidevast kohanemisest.
Rakendage kaizeni meetod GlobalReaderi abil
Kaizeni nõrk koht on tõestamine. Väike parandus on definitsiooni järgi väike, ja kui mõõtmine on käsitsi, kaob ta mürasse ära. GlobalReader pakub reaalajas andmeid masinate jõudluse, seisakute ja seadmete üldise efektiivsuse (OEE) kohta. Need tööriistad võimaldavad teie meeskonnal järgida kaizeni põhimõtteid:
Leidke tootmise pudelikaelad (Plan, paigaldage GlobalReaderi riistvara ja tarkvara).
Testige ja mõõtke ka väiksemaid protsessi muutusi (Do, alustage tootmise reaalajas mõõtmist Analyticsi tarkvaraga).
Kaasake töötajad aktiivselt parendustegevustesse (Check, koguge tootmispinnalt tagasisidet Operatori tööriista abil).
Säilitage pikaajaline kasu pideva seire ja aruandluse abil (Act, planeerige hooldused Maintenance’i tööriista abil).
Soovitus: MTBF ja MTTR näitavad, kas parandus mõjus ka masinate töökindlusele.
Mida GlobalReader iga võtte juures annab
Muda. Analytics näitab, kus raiskamine tekib ja kui palju seda on: millise masina, vahetuse, toote või partii juures praak sünnib ja kui pikaks seisakud venivad. Raiskamise otsimine ei alga enam oletusest, vaid nimekirjast.
Gemba. Operator laseb operaatoril peatuse põhjuse masina juures kohe kirja panna, siis kui see juhtub. See ei asenda gemba-kõndi, vaid ütleb, millise masina juurde minna ja mida seal küsida.
Viis korda „miks“. Iga „miks“ saab vastuse andmetest, mitte mälust. Kui esimene vastus on „masin seisis“, tulevad järgmised seisakute ajaloost, põhjuskoodidest ja tsükliaegadest.
PDCA. Ülal lahti kirjutatud ring, mille iga etapp saab oma numbri.
Kõige olulisem on aga kiirus. Kui muudatuse mõju on näha juba sama vahetuse jooksul, muutub parandamine harjumuseks. Kui see selgub kuu pärast, muutub ta projektiks, ja projektid lõppevad.
Kasutage kaizeni kontrollnimekirja
Kaizen on rohkem kui meetod, see on õppimise, tegemise ja parendamise mõtteviis. Koos selliste digitaalsete tööriistadega nagu GlobalReader annab see ettevõttele ühtlase ja mõõdetava edasimineku, millest kasvab välja püsiv eelis konkurentsitihedas tootmises. Panime kokku lihtsa kontrollnimekirja, mida saate kaizeni põhimõtete rakendamisel järgida.
Üheksa sammu lühidalt:
Looge stabiilne tööolukord. Korras masinad, väljaõppinud operaatorid kohal, ühtlane materjalivoog. Parendus vajab lähtejoont, mis ise paigast ei nihku.
Pange standardtöö kirja. Selged juhendid ja protsessi visuaalne kaart, mille järgi kõik asjaosalised on välja õpetatud.
Analüüsige praegust olukorda. Käige gembas. Koguge läbimisajad, seisakud, raiskamiskohad ja kvaliteediandmed enne, kui midagi muudate.
Seadke selged sihid. Konkreetsed ja mõõdetavad, koos mõõdiku ja tähtajaga, meeskonnale välja öeldud.
Joonistage välja sihtolukord. Visuaal paremast protsessist, et kõik sihiksid sama asja.
Muutke üht väikest asja. Katsetage seda, pange paika vastutaja ja kuupäev ning kaasake need, kes tööd teevad.
Mõõtke tulemust. Võrrelge lähtejoonega ja küsige operaatoritelt, mis päriselt muutus.
Kinnistage võit. Uuendage tööjuhendit ja õpetage selle järgi välja, muidu parendus vaibab.
Hoidke ja korrake. Hoidke mõõdik nähtaval, tehke väikseid parendusi iga päev ja võtke ette tootmispinnalt tulnud ideed.
Kui tahate näha, kust teie tehase esimene kaizen alustada võiks, võtke ühendust.
Laadi alla kaizeni kontrollnimekiri
Küsi pakkumist Proovi tasuta DEMO
Korduma kippuvad küsimused kaizeni kohta
Mis on kaizen?
Kaizen tähendab jaapani keeles pidevat parendamist. See on mõtteviis, kus tootmist parandatakse väikeste, pidevate sammudega, mitte üksikute suurte projektidega, ja kus ettepanekuid oodatakse kõigilt, juhtkonnast operaatorini.
Kas kaizen ja 5S on sama asi?
Ei. 5S on üks kaizeni tööriist, mitte kaizen ise. Kaizen on pideva parendamise mõtteviis; 5S on töökoha korrastamise meetod viies sammus, mida selle sees kasutatakse, nagu ka muda, gemba, PDCA ja viis korda „miks“.
Mis on PDCA tsükkel?
Plan, Do, Check, Act. Leidke koht, mida parandada, katsetage muudatust väikeses mahus, mõõtke tulemust eesmärgi vastu ning kinnistage õnnestunu standardiks. Siis algab ring otsast peale.
Mida tähendab gemba?
Gemba on päris koht, kus töö toimub. Gemba-kõnd tähendab, et probleemi minnakse vaatama tootmispinnale, mitte ei arutata seda koosolekuruumis. Reaalajas andmed ei asenda seda käiku, vaid ütlevad, millise masina juurde minna.
Miks on standard kaizeni eeldus?
Kui protsess kõigub vahetuste vahel, ei ole teada, kas parem tulemus tuli muudatusest või juhusest. Stabiilne ja korratav protsess annab lähtejoone, mille vastu parendust üldse mõõta saab.
Kuidas kaizenit tootmises alustada?
Alustage sellest, et tööolukord on stabiilne ja standardtöö kirjas. Seejärel mõõtke praegust olukorda, valige üks konkreetne kadu, muutke üht asja väikeses mahus ja võrrelge tulemust lähtejoonega. Kui muudatus töötab, uuendage standardit.